


En tant que fournisseur dédié de barres de zirconium, j'ai été témoin de première main le voyage complexe que ces barres entreprennent pour se transformer en feuilles de zirconium de haute qualité. Les processus roulants impliqués dans cette transformation sont un mélange de science, de technologie et de savoir-faire, chaque étape cruciale pour déterminer les propriétés finales et la qualité des feuilles de zirconium.
Préparation initiale
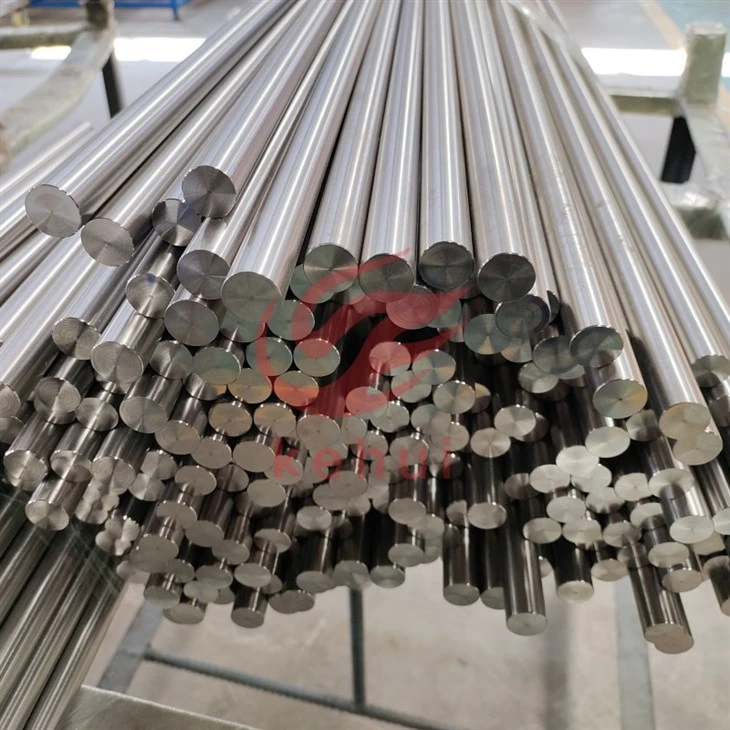
Avant le début du roulement réel, les barres de zirconium, telles queZR705 Zirconium BaretZR702 Zirconium Bar, besoin d'être soigneusement inspecté. Cette inspection comprend la vérification des défauts de surface, des fissures ou des inclusions qui pourraient affecter le processus de roulement ou la qualité du produit final. Les barres sont également mesurées pour s'assurer qu'elles répondent aux dimensions et spécifications requises.
Une fois que les barres passent l'inspection, elles sont pré-chauffées. Le pré-chauffage est une étape vitale car elle réduit la dureté du zirconium, ce qui la rend plus malléable et plus facile à rouler. La température pré-chauffante est soigneusement contrôlée en fonction du type d'alliage de zirconium et des propriétés souhaitées de la feuille finale. Pour le zirconium, la température pré-chauffante varie généralement de 600 ° C à 900 ° C. Cette plage de température est soigneusement calibrée pour optimiser la ductilité du matériau tout en empêchant tout changement de phase indésirable.
Roulement brutal
La première étape du processus de roulement est un roulement rugueux. À ce stade, les barres de zirconium pré-chauffées sont introduites dans un ensemble de grands rouleaux de diamètre. Les rouleaux appliquent une quantité importante de pression sur les barres, réduisant leur épaisseur et augmentant leur longueur. Le processus de roulement rugueux est généralement effectué en plusieurs passes, chaque pass réduisant l'épaisseur de la barre d'une certaine quantité.
Pendant le roulement rugueux, la déformation du zirconium est principalement dans la direction longitudinale. Les grains dans la structure du zirconium commencent à s'allonger et à s'aligner le long de la direction de roulement, ce qui aide à améliorer les propriétés mécaniques du matériau. Cependant, la finition de surface du matériau à ce stade est relativement rugueuse et l'épaisseur peut ne pas être uniforme sur la largeur de la feuille.
Le rouleau rugueux est conçu pour gérer la déformation à grande échelle, et les rouleaux sont faits de matériaux à haute résistance tels que l'acier forgé pour résister aux pressions élevées impliquées. La vitesse des rouleaux et la pression appliqués sont soigneusement contrôlées pour assurer un processus de roulement cohérent et stable.
Roulement intermédiaire
Après roulement rugueux, le zirconium subit un roulement intermédiaire. À ce stade, l'épaisseur du matériau est encore réduite et la finition de surface est améliorée. Le rouleau intermédiaire a généralement des rouleaux de diamètre plus petits par rapport au rouleau rugueux, ce qui permet un contrôle plus précis de l'épaisseur et de la qualité de la surface.
Le roulement intermédiaire est également réalisé en plusieurs passes. À mesure que l'épaisseur du zirconium diminue, la déformation devient plus complexe et l'alignement des grains devient plus raffiné. Le processus de roulement intermédiaire aide à éliminer toutes les inhomogénéités restantes dans le matériau et améliore encore les propriétés mécaniques du zirconium.
Pendant le roulement intermédiaire, la vitesse de roulement et le rapport de réduction par pass sont ajustés en fonction des propriétés du zirconium et de l'épaisseur finale souhaitée. La température du matériau est également surveillée et maintenue dans une certaine plage pour assurer une déformation optimale. Si la température baisse trop, le matériau peut devenir cassant et sujet à la fissuration, tandis que si la température est trop élevée, le matériau peut subir une croissance excessive des grains, ce qui peut affecter négativement les propriétés mécaniques.
Finir le roulement
Le roulement final est la dernière étape du processus de roulement. À ce stade, la feuille de zirconium est roulée à son épaisseur et aux dimensions finales. Le rouleau de finition a le contrôle le plus précis sur les paramètres de roulement, y compris l'écart de rouleau, la vitesse de roulement et la pression.
L'objectif principal du roulement de finition est d'atteindre la tolérance d'épaisseur requise, la finition de surface et la planéité de la feuille de zirconium. Les rouleaux utilisés dans le roulement de finition sont très polis pour produire une finition de surface lisse. Le processus de roulement de finition est généralement effectué à une température plus basse par rapport aux étapes précédentes pour assurer un meilleur contrôle des propriétés du matériau et pour minimiser tout potentiel d'oxydation de surface.
Le roulement de finition aide également à affiner davantage la structure des grains du zirconium, ce qui améliore sa résistance, sa ductilité et sa résistance à la corrosion. La feuille finale est ensuite coupée pour éliminer tous les bords irréguliers, et il est à nouveau inspecté pour s'assurer qu'il répond à toutes les normes de qualité requises.
Recuit
Après avoir fini au roulement, les feuilles de zirconium subissent souvent un processus de recuit. Le recuit est un processus de traitement thermique qui implique de chauffer les feuilles à une température spécifique, puis de les refroidir à un rythme contrôlé. Le but du recuit est de soulager les contraintes internes générées pendant le processus de roulement, d'affiner la structure des grains et d'améliorer la ductilité et la formabilité du matériau.
Il existe différents types de processus de recuit, tels que le recuit complet, le recuit du stress - le recuit et le recuit de recristallisation, qui sont sélectionnés sur la base des propriétés du zirconium et des exigences de l'application finale. Par exemple, le recuit de recristallisation est utilisé lorsque la structure des grains doit être complètement formée pour améliorer la ductilité et la ténacité du matériau.
Roulement à froid (facultatif)
Dans certains cas, le roulement à froid peut être appliqué après recuit. Le roulement à froid est réalisé à température ambiante et est utilisé pour améliorer davantage la finition de surface, la précision dimensionnelle et les propriétés mécaniques des feuilles de zirconium. Le roulement à froid réduit l'épaisseur des feuilles d'une petite quantité et augmente leur force et leur dureté.
Cependant, le roulement à froid augmente également les contraintes internes dans le matériau, donc un autre processus de recuit peut être nécessaire après le roulement à froid pour soulager ces contraintes. Le roulement à froid est un processus plus précis par rapport au roulement chaud, et il peut produire des feuilles de zirconium avec des tolérances d'épaisseur très serrées et d'excellentes finitions de surface.
Inspection finale et contrôle de la qualité
Une fois le roulement et la chaleur - les processus de traitement terminés, les feuilles de zirconium subissent une inspection finale. Cette inspection comprend des méthodes de test non destructrices telles que les tests à ultrasons, les tests actuels de Foucault et l'inspection visuelle pour détecter tout défaut interne ou en surface. Les feuilles sont également mesurées pour l'épaisseur, la largeur, la longueur et la planéité pour s'assurer qu'ils respectent les dimensions spécifiées.
Des tests mécaniques sont également effectués pour vérifier les propriétés mécaniques des feuilles de zirconium, y compris la résistance à la traction, la limite d'élasticité, l'allongement et la dureté. Une analyse chimique est effectuée pour garantir que la composition chimique du matériau répond aux normes requises. Ce n'est qu'après que les feuilles passent tous les tests de contrôle de la qualité qu'ils sont considérés comme prêts pour l'expédition.
Applications des feuilles de zirconium
Les feuilles de zirconium produites par ces processus de roulement ont une large gamme d'applications. En raison de leur excellente résistance à la corrosion, ils sont couramment utilisés dans l'industrie chimique pour les équipements de fabrication tels que les réacteurs, les échangeurs de chaleur et les réservoirs de stockage. Dans l'industrie nucléaire, les feuilles de zirconium sont utilisées comme matériaux de revêtement pour les crayons de combustible nucléaire en raison de leur section transversale à faible absorption de neutrons et une bonne résistance à la corrosion dans des environnements d'eau à haute température.
Contact pour l'approvisionnement
Si vous êtes sur le marché des barres ou des feuilles de zirconium de haute qualité, je vous invite à nous contacter pour des discussions sur les achats. Nous avons une large gamme de produits en zirconium, y comprisZR705 Zirconium Bar,ZR702 Zirconium Bar, etZR705 Zirconium Tie. Notre équipe d'experts peut vous fournir des informations détaillées sur nos produits et vous aider à sélectionner les matériaux de zirconium les plus appropriés pour vos applications spécifiques.
Références
- ASM Handbook Volume 6: Soudage, brasage et soudure. ASM International.
- Metals Handbook Desk Edition, 3e édition. ASM International.
- "Rolling of Metals" par J. Tlusty. Publié par Marcel Dekker, Inc.