


Le titane grade 9, également connu sous le nom de Ti-3Al-2,5V, est un alliage de titane très recherché, réputé pour son excellente combinaison de résistance, de résistance à la corrosion et de soudabilité. En tant que fournisseur leader de barres de titane grade 9, je reçois souvent des demandes sur les méthodes de soudage les plus adaptées à cet alliage particulier. Dans cet article de blog, j'examinerai les différentes techniques de soudage bien adaptées aux barres en titane de grade 9, fournissant ainsi des informations précieuses aux transformateurs et aux fabricants.
Comprendre la barre en titane grade 9
Avant d'explorer les méthodes de soudage, comprenons brièvement les propriétés et les applications de la barre en titane grade 9. Le titane grade 9 est un alliage de titane quasi alpha qui contient 3 % d'aluminium et 2,5 % de vanadium. Cet alliage offre un bon équilibre entre résistance et ductilité, ce qui le rend idéal pour un large éventail d'applications, notamment les industries aérospatiale, automobile, marine et médicale.
L'un des principaux avantages du titane grade 9 est sa résistance exceptionnelle à la corrosion, en particulier dans les environnements contenant des ions chlorure. Cela en fait un choix populaire pour les composants exposés à l’eau salée ou à d’autres substances corrosives. De plus, le titane grade 9 a une densité relativement faible, ce qui contribue à des économies de poids dans les applications où le poids est un facteur critique.
Si vous souhaitez en savoir plus sur la barre en titane grade 9 et ses spécifications, vous pouvez visiter notreBarres en alliage de titane ASTM B348page sur notre site Web.
Considérations sur le soudage des barres en titane de grade 9
Le soudage de barres en titane de grade 9 nécessite un examen attentif de plusieurs facteurs pour garantir des soudures de haute qualité. Le titane est très réactif avec l'oxygène, l'azote et l'hydrogène à des températures élevées, ce qui peut conduire à la formation de composés fragiles et réduire les propriétés mécaniques de la soudure. Il est donc crucial de protéger la zone de soudure de ces contaminants pendant le processus de soudage.
Une autre considération importante est l’apport de chaleur pendant le soudage. Une chaleur excessive peut provoquer une croissance des grains dans la soudure et la zone affectée par la chaleur (ZAT), entraînant une résistance et une ductilité réduites. Pour minimiser l’apport de chaleur, il est recommandé d’utiliser des procédés de soudage à faible consommation d’énergie et de contrôler soigneusement les paramètres de soudage.
Méthodes de soudage appropriées pour les barres en titane grade 9
Soudage à l'arc sous gaz tungstène (GTAW)
Le soudage à l'arc au gaz tungstène, également connu sous le nom de soudage TIG (Tungsten Inert Gas), est l'une des méthodes de soudage les plus couramment utilisées pour les barres de titane de grade 9. GTAW utilise une électrode en tungstène non consommable pour créer un arc entre l'électrode et la pièce. Un gaz de protection, généralement de l'argon ou un mélange d'argon et d'hélium, est utilisé pour protéger la zone de soudure de la contamination atmosphérique.
L’un des principaux avantages du GTAW est sa capacité à produire des soudures précises et de haute qualité avec un excellent contrôle de l’apport thermique. Cela le rend adapté au soudage de sections minces et de géométries complexes. GTAW permet également l'utilisation de métal d'apport si nécessaire, ce qui peut contribuer à améliorer les propriétés mécaniques de la soudure.
Cependant, le GTAW est un procédé de soudage relativement lent et nécessite des opérateurs qualifiés. Il est également plus sensible à la contamination que les autres méthodes de soudage. Un nettoyage adéquat et une protection contre les gaz de protection sont donc essentiels.
Soudage à l'arc sous gaz métallique (GMAW)
Le soudage à l'arc sous gaz-métal, également connu sous le nom de soudage MIG (Metal Inert Gas), est une autre méthode de soudage populaire pour les barres de titane de grade 9. GMAW utilise un fil-électrode consommable qui est introduit en continu dans le bain de fusion. Un gaz de protection, généralement de l'argon ou un mélange d'argon et d'hélium, est utilisé pour protéger la zone de soudure de la contamination atmosphérique.
L’un des principaux avantages du GMAW est sa vitesse de soudage élevée, ce qui le rend adapté à la production à grande échelle. GMAW permet également un bon contrôle de la forme et de la pénétration du cordon de soudure. Cependant, le GMAW est plus sujet aux éclaboussures et nécessite un contrôle minutieux des paramètres de soudage pour éviter la porosité et autres défauts.
Soudage à l'arc plasma (PAW)
Le soudage à l'arc plasma est un procédé de soudage à haute énergie qui utilise un arc resserré pour créer un jet de plasma. Le jet de plasma est utilisé pour faire fondre la pièce et le métal d’apport, créant ainsi une soudure. PAW offre plusieurs avantages par rapport au GTAW et au GMAW, notamment des vitesses de soudage plus élevées, une pénétration plus profonde et un meilleur contrôle de la forme du cordon de soudure.
PAW est particulièrement adapté au soudage de sections épaisses de barres en titane grade 9. Cependant, cela nécessite du matériel spécialisé et des opérateurs qualifiés. PAW est également plus cher que GTAW et GMAW, ce n’est donc peut-être pas l’option la plus rentable pour la production à petite échelle.
Soudage par résistance
Le soudage par résistance est un groupe de procédés de soudage qui utilisent la chaleur générée par la résistance au courant électrique traversant la pièce pour créer une soudure. Les types de soudage par résistance les plus couramment utilisés pour les barres en titane de grade 9 sont le soudage par points et le soudage continu.

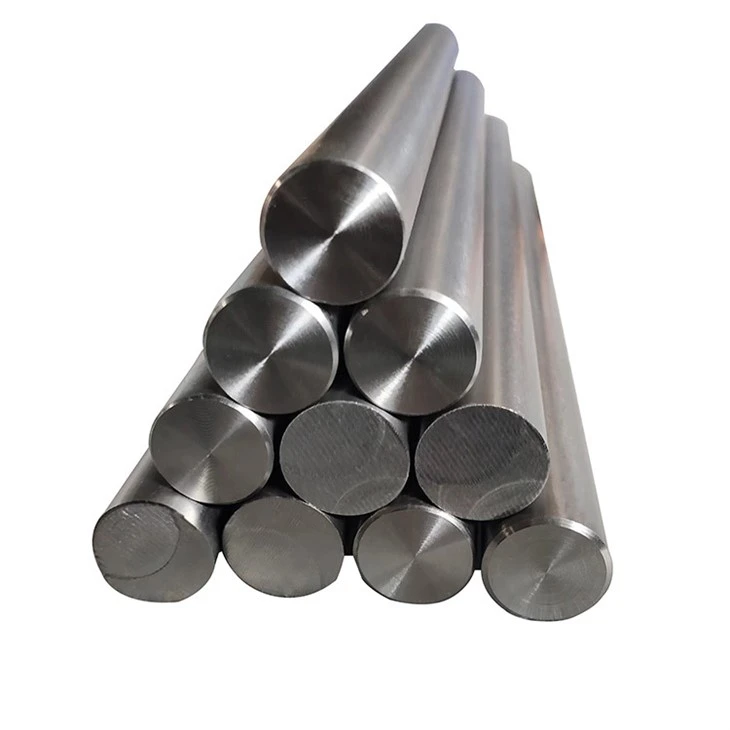
Le soudage par points est utilisé pour joindre deux ou plusieurs feuilles de barre de titane grade 9 à des points spécifiques. Le soudage continu est utilisé pour créer une soudure continue le long du joint entre deux feuilles de barre de titane grade 9. Le soudage par résistance est une méthode de soudage rapide et efficace qui nécessite une préparation minimale et peut être automatisée pour une production en grand volume.
Cependant, le soudage par résistance se limite à l'assemblage de sections minces de barres en titane de grade 9 et peut ne pas convenir aux applications nécessitant des soudures à haute résistance.
Comparaison des méthodes de soudage
Chacune des méthodes de soudage évoquées ci-dessus présente ses propres avantages et inconvénients. Le choix de la méthode de soudage dépend de plusieurs facteurs, notamment l'épaisseur de la pièce, la conception du joint, la qualité de soudure requise et le volume de production.
| Méthode de soudage | Avantages | Inconvénients |
|---|---|---|
| Soudage à l'arc sous gaz tungstène (GTAW) | Soudures précises et de haute qualité ; bon contrôle de l'apport de chaleur; adapté aux sections minces et aux géométries complexes | Vitesse de soudage lente ; nécessite des opérateurs qualifiés ; sensible à la contamination |
| Soudage à l'arc sous gaz métallique (GMAW) | Vitesse de soudage élevée ; bon contrôle de la forme et de la pénétration du cordon de soudure | Sujet aux éclaboussures ; nécessite un contrôle minutieux des paramètres de soudage pour éviter les défauts |
| Soudage à l'arc plasma (PAW) | Vitesses de soudage élevées ; pénétration profonde; bon contrôle de la forme du cordon de soudure | Nécessite un équipement spécialisé et des opérateurs qualifiés ; plus cher que GTAW et GMAW |
| Soudage par résistance | Rapide et efficace ; préparation minimale; peut être automatisé pour une production en grand volume | Limité à l'assemblage de sections minces ; peut ne pas convenir aux soudures à haute résistance |
Conseils pour le soudage de barres en titane grade 9
Quelle que soit la méthode de soudage que vous choisissez, plusieurs conseils peuvent vous aider à obtenir des soudures de haute qualité lorsque vous travaillez avec des barres en titane grade 9 :
- Nettoyer soigneusement la pièce :Avant de souder, assurez-vous de nettoyer la pièce à usiner pour éliminer toute saleté, huile, graisse ou autres contaminants. Cela peut être fait à l'aide d'un dégraissant et d'une brosse métallique ou de papier de verre.
- Utilisez un gaz de protection approprié :Comme mentionné précédemment, le titane est très réactif avec l’oxygène, l’azote et l’hydrogène à des températures élevées. Il est donc crucial d’utiliser un gaz de protection pour protéger la zone de soudure de ces contaminants. L'argon ou un mélange d'argon et d'hélium est généralement utilisé pour souder des barres de titane de qualité 9.
- Contrôler l'apport de chaleur :Une chaleur excessive peut provoquer une croissance des grains dans la soudure et la ZAT, entraînant une réduction de la résistance et de la ductilité. Pour minimiser l'apport de chaleur, utilisez des procédés de soudage à faible consommation d'énergie et contrôlez soigneusement les paramètres de soudage.
- Utilisez le bon métal d’apport :Si du métal d'apport est nécessaire, veillez à utiliser un métal d'apport compatible avec le titane de grade 9. Le métal d'apport doit avoir une composition chimique et des propriétés mécaniques similaires à celles du métal de base.
- Traitement thermique post-soudage :Selon l'application, un traitement thermique après soudage peut être nécessaire pour améliorer les propriétés mécaniques de la soudure. Cela peut impliquer un recuit, une réduction du stress ou un traitement en solution.
Conclusion
Le soudage de barres en titane de grade 9 nécessite un examen attentif de plusieurs facteurs pour garantir des soudures de haute qualité. Le soudage à l'arc sous gaz tungstène (GTAW), le soudage à l'arc sous gaz métallique (GMAW), le soudage à l'arc plasma (PAW) et le soudage par résistance sont tous des méthodes de soudage appropriées pour les barres de titane de grade 9, chacune avec ses propres avantages et inconvénients. Le choix de la méthode de soudage dépend de plusieurs facteurs, notamment l'épaisseur de la pièce, la conception du joint, la qualité de soudure requise et le volume de production.
En tant que fournisseur de barres en titane grade 9, nous nous engageons à fournir à nos clients des produits et un support technique de haute qualité. Si vous avez des questions sur le soudage des barres de titane de grade 9 ou si vous avez besoin d'aide pour sélectionner la méthode de soudage adaptée à votre application, n'hésitez pas à nous contacter. Nous serions heureux de vous aider avec vos besoins en approvisionnement et de discuter de partenariats potentiels.
Références
-Manuel ASM, Volume 6 : Soudage, brasage et brasage
-Titanium : Un guide technique, deuxième édition par John C. Williams
-Soudage du titane et des alliages de titane par The Welding Institute